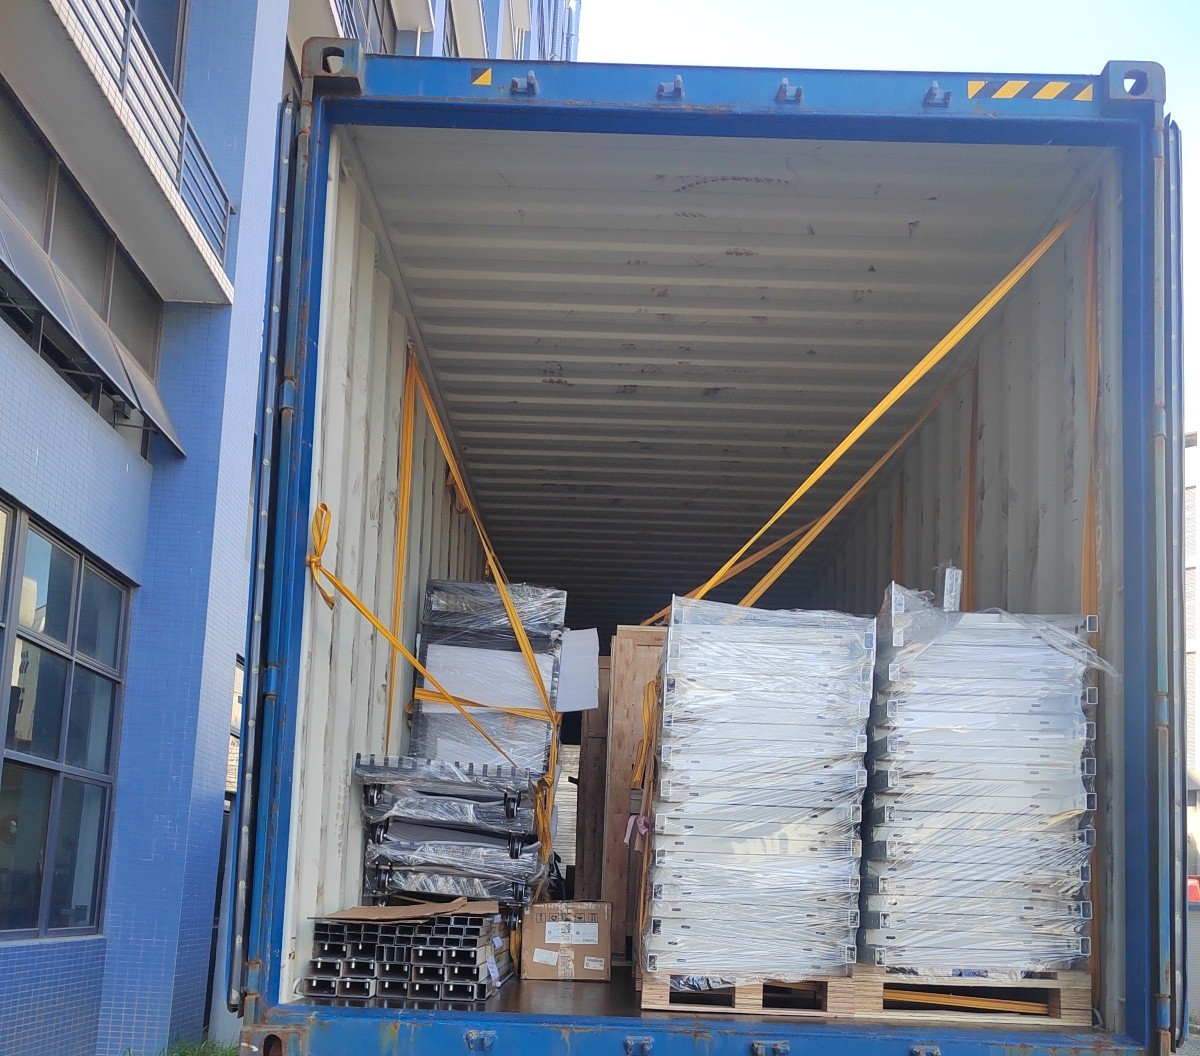
2026年10月17日上午,博研惠州制造基地。一台 40 尺高柜(40HQ)在沥林厂区完成装柜、关门、施封,随后按柜务计划还柜 SCT 堆场,进入码头装船流程。柜内是发往巴基斯坦的一整套 K3 丝网印刷产线设备——主机、行走式烘干机与全部原厂配套件,共 39 件包装。
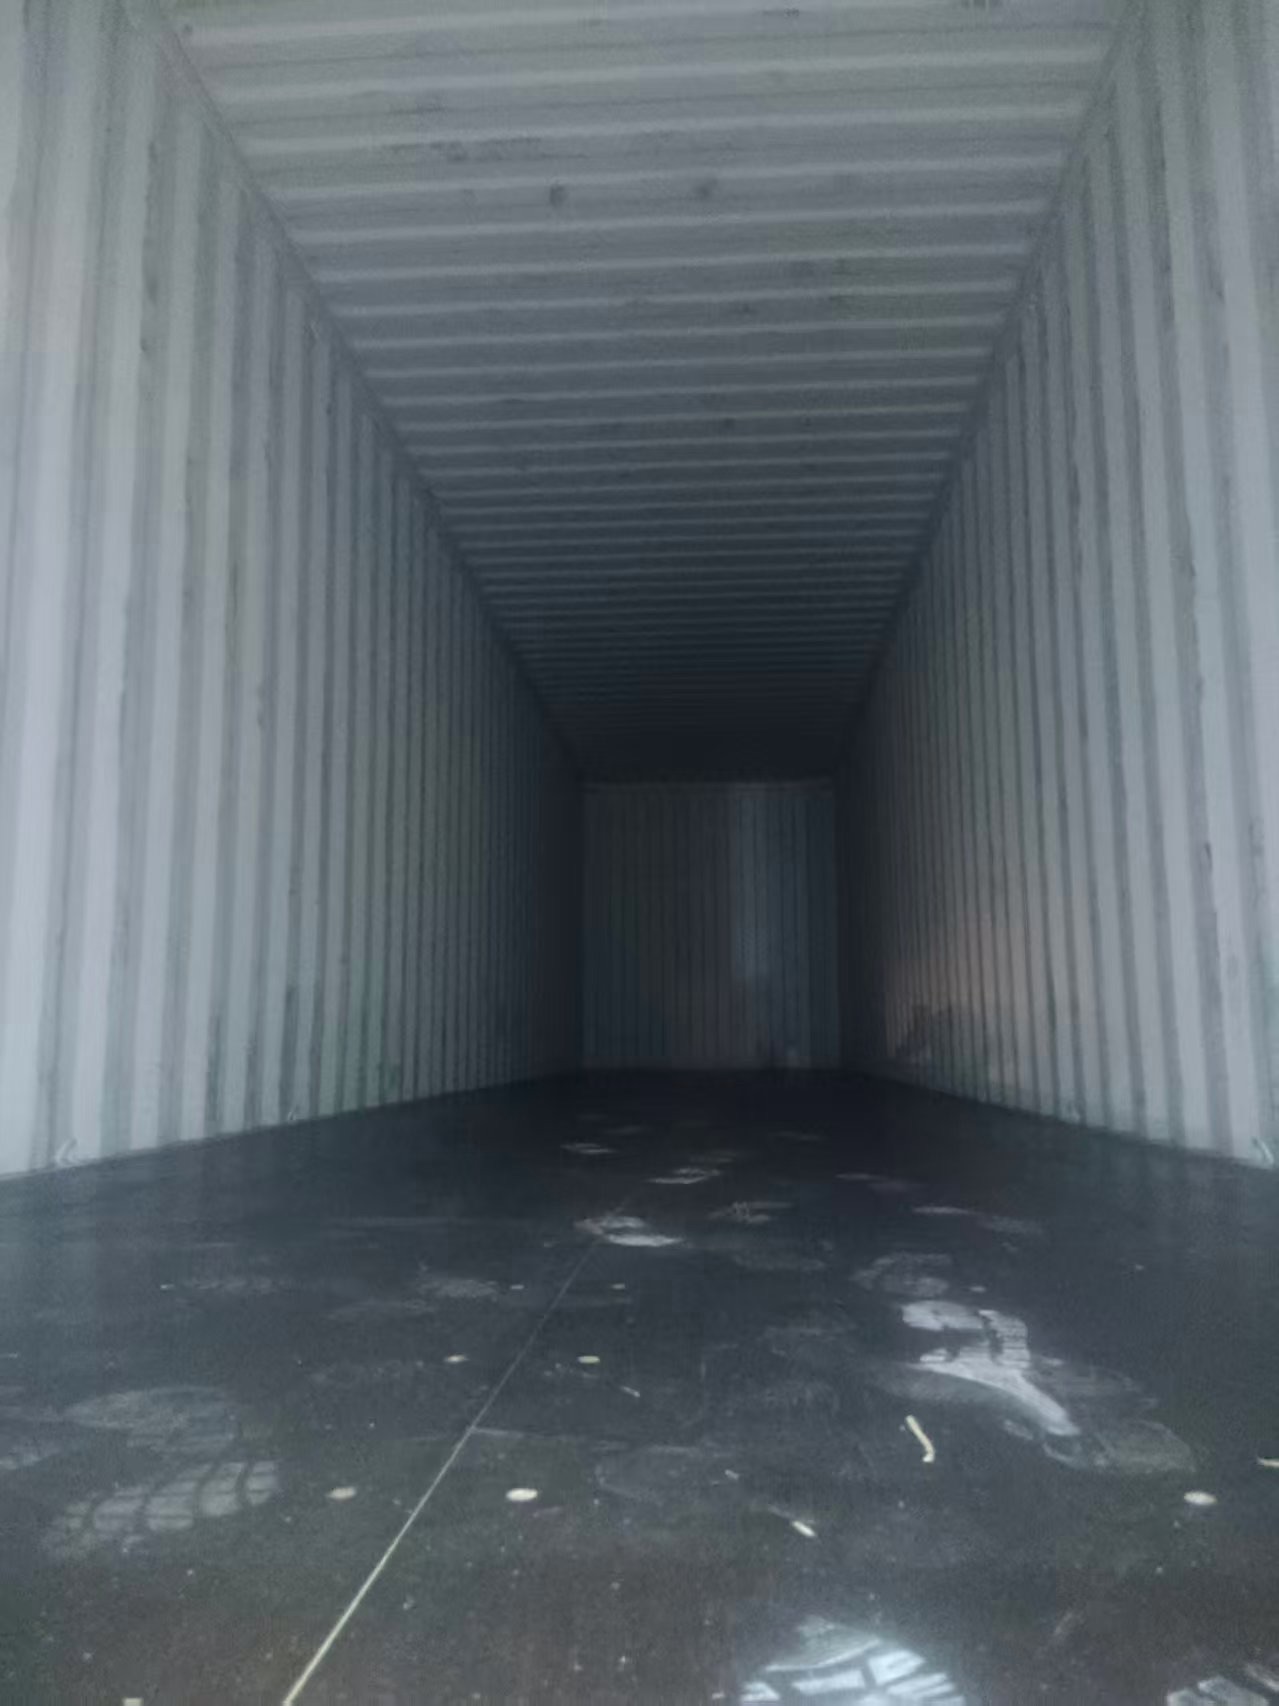
一、两个半小时:从开柜门到施封
装柜当天,柜务信息在前一晚即已确认:提柜堆场 CCT、还柜堆场 SCT、装货地点惠州沥林、做柜时间 09:00。真正留给现场的时间并不多,每一个节点都按顺序推进、留痕。
| 时间 | 节点 | 现场动作 |
|---|---|---|
| 08:17 | 开柜检查 | 柜内箱壁、地板、箱门与封条位逐项确认后拍照留档 |
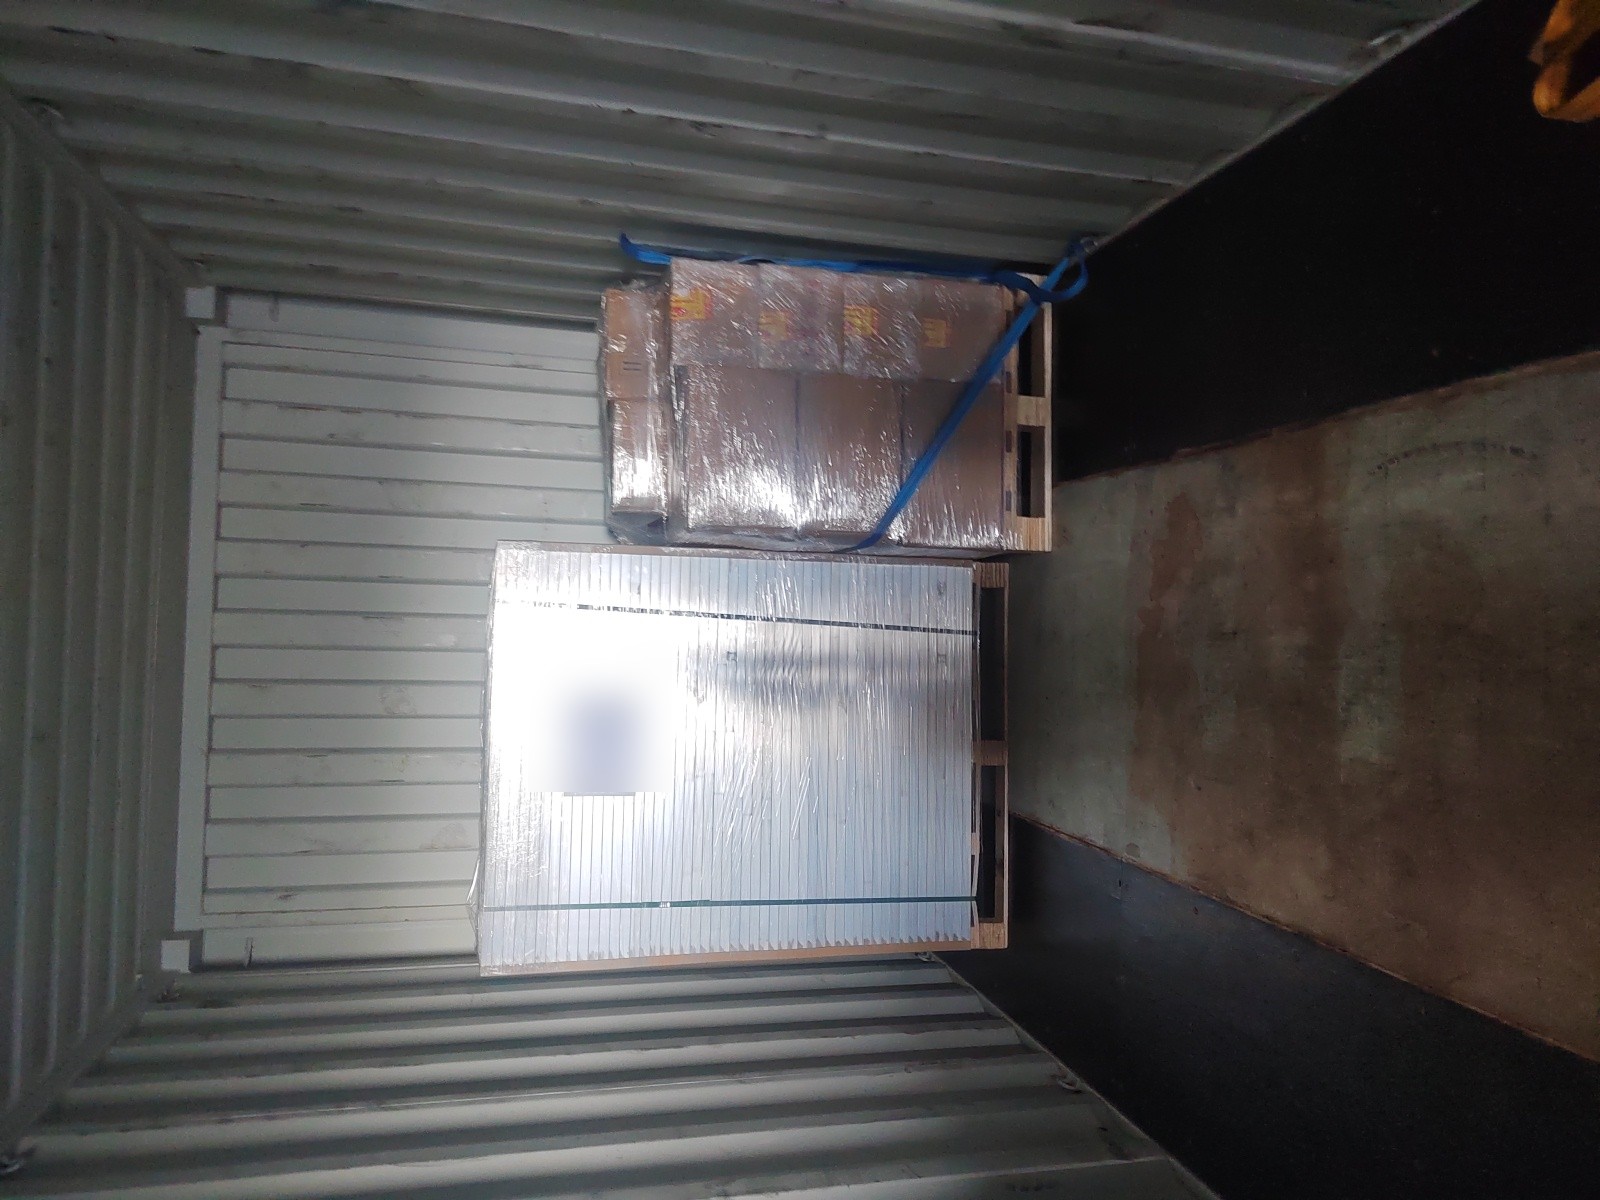
| 09:18 | 首件入柜 | 第一批木箱与箱装件进柜,按装柜图定位 |
| 10:04 | 主机与烘干机就位 | 大型木箱落地、靠壁,逐件确认不晃动 |
| 10:44 | 装载完成 | 台板、导轨逐垛立放固定,柜门方向复核无位移 |
| 10:46 | 关门施封 | 柜门闭合、施封,封条号现场拍照回传 |
二、柜里装了什么
这一柜不是单一机型,而是一条可以落地即投产的 K3 产线组合:印刷主机负责套色与刮印,行走式烘干机跟在后面完成固化,台板、导轨与备件则决定了这条线到客户车间后能不能一次装起来、一次跑通。
| 设备 / 部件 | 在产线中的角色 |
|---|---|
| K3 丝网印刷主机 | 台板印花核心单元,承担定位、套色与刮印 |
| K3 行走式烘干机 | 单层碳纤维发热管,随产线行走固化 |
| 精密台板与双层导轨 | 决定印花面的平整度与行走精度 |
| 原厂配件与备件 | 到位即装、减少海外停机等待 |
三、加固:让设备在海上“不动”
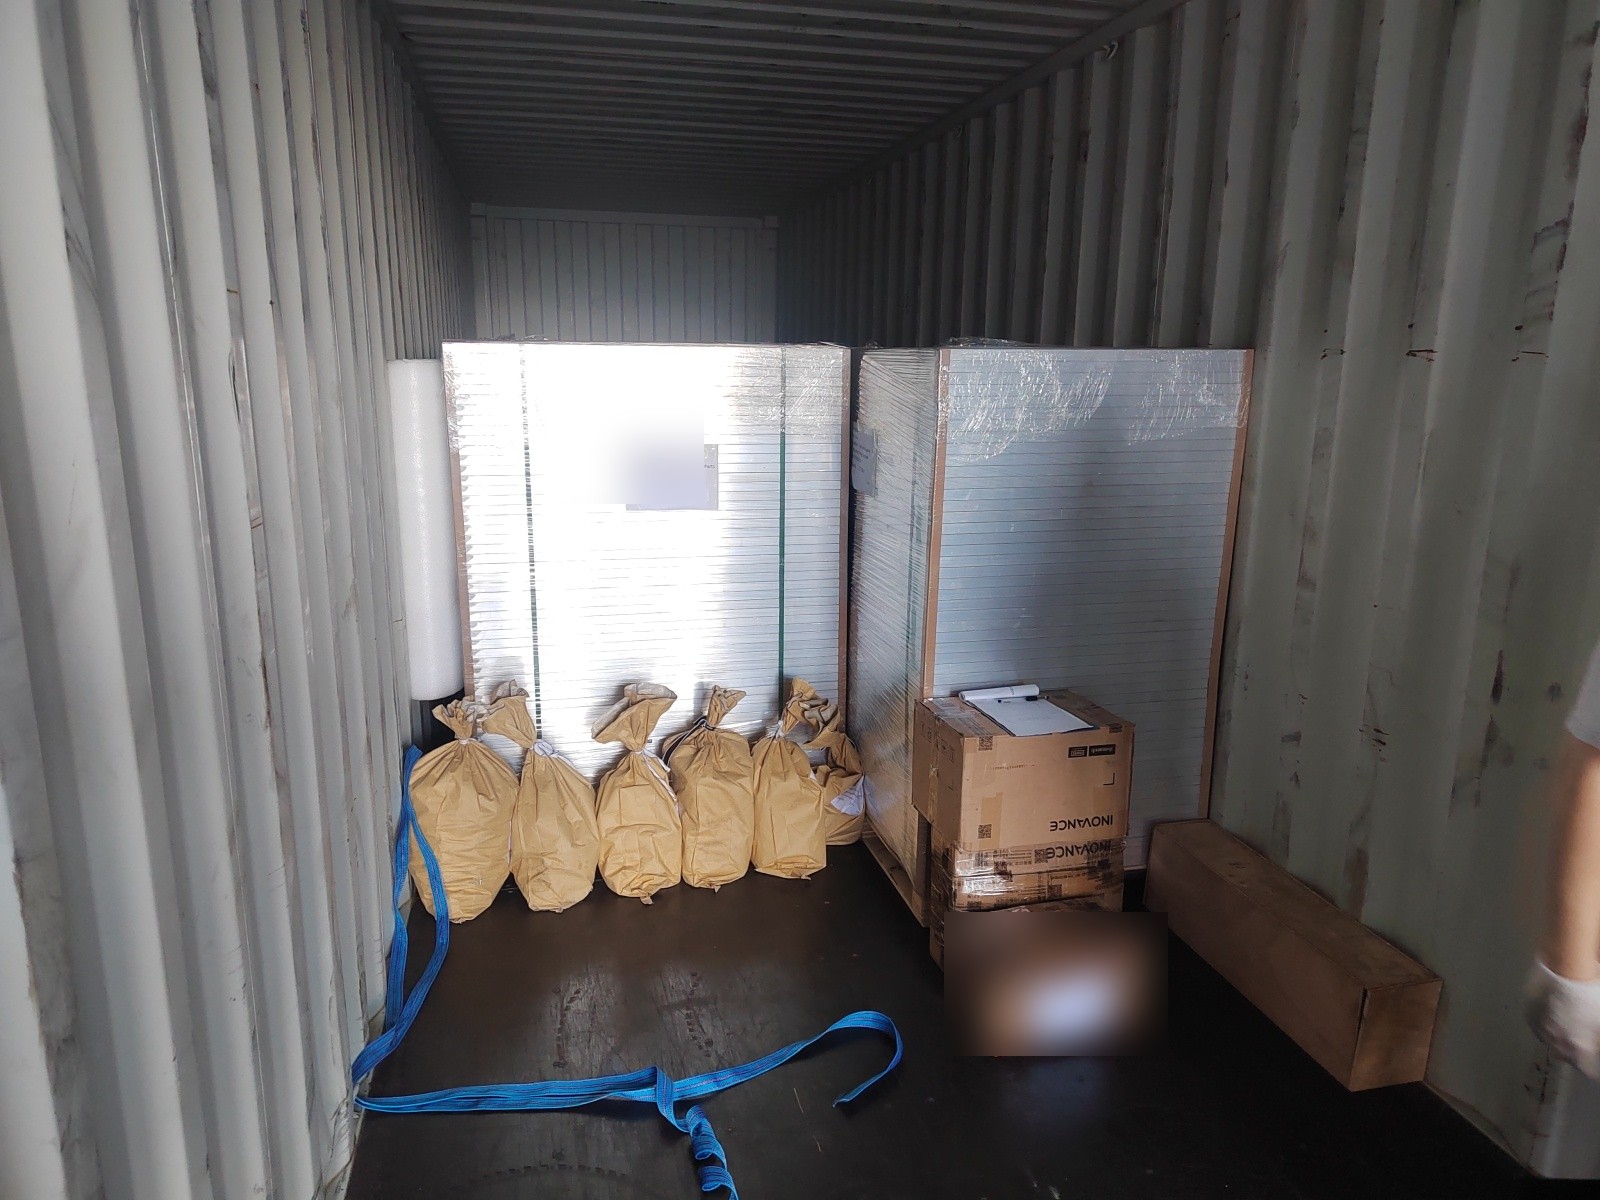
精密设备出海的难点不在装进去,而在几千公里之后还能原样取出来。这一次的加固遵循三条原则:箱体先立住、重心压到低处、纵横双向锁死。
- 大件木箱全部落地靠壁,箱体之间用木方填实,避免航行中相互挤压;
- 玻璃台板整摞立放并整体裹膜,边缘加护角,防止崩边;
- 高强度吊带横向兜底、纵向拉紧,与柜壁固定点连成一体;
- 散件与备件按包装号分袋分箱,与装箱清单逐项对应,方便到港清点。
四、为什么坚持整柜发运
拼柜便宜,但设备怕的不是运费,是转运。整柜发运意味着从博研厂门到客户车间,柜内的东西只被打开一次——主机、烘干机、台板、导轨始终在同一套加固体系里,少一次吊装、少一次翻堆,就少一次精度损失的风险。
对客户而言,整柜到场的另一层意义是时间:设备与配件同柜抵达,安装队进场即可开工,不必等第二批货。这批订单从任务单下达到装柜发运,生产、物控、柜务三条线并行推进,才把“齐套”这两个字落到柜门上。
五、现场的人
柜务对接何佳敏,从订舱、柜门封条核对到司机与堆场安排,一早就把柜务信息发到生产任务单群;生产与装柜由王发军在现场组织,装柜顺序、加固方式、关门施封逐项确认。照片里的每一个时间点,都是这两个半小时里按顺序拍下来的——不是摆拍,是留痕。
关于博研 K3
专注纺织品丝网印刷智能化方案,19 年技术积淀,已助力全球 1600+ 客户完成高效率、稳定可复制的智能制造升级。
咨询热线: | 官网:www.boyank3.com